Réduire le bruit d’une machine industrielle exige un diagnostic avant le capotage
Commencer par comprendre ce que la machine émet réellement
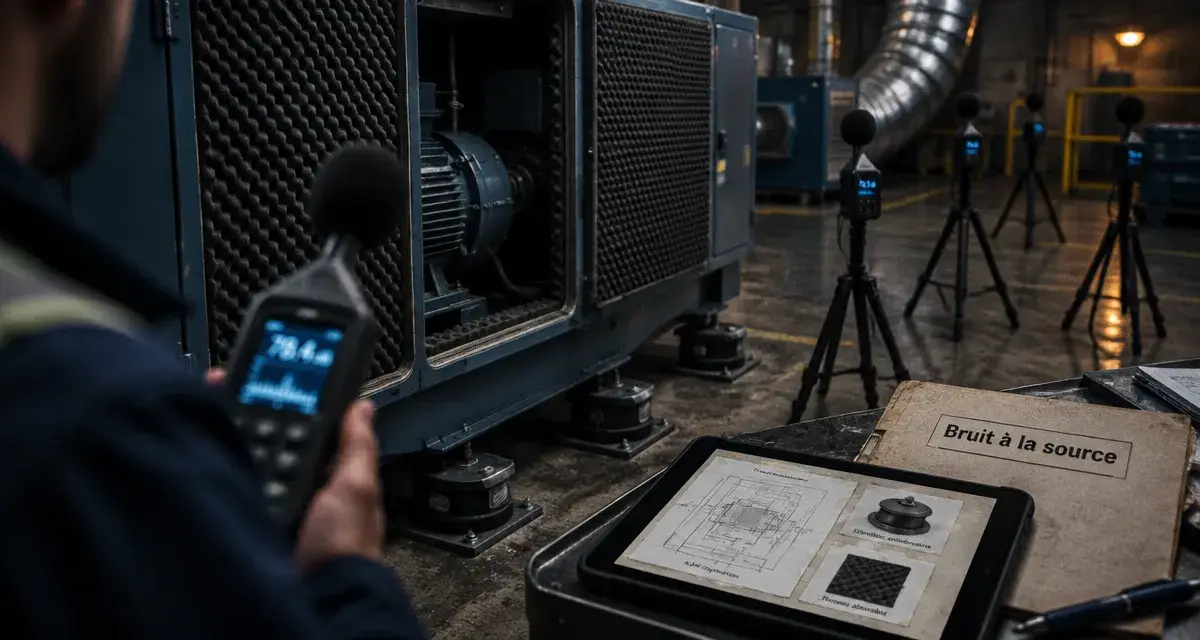
Une machine bruyante peut transmettre le son de plusieurs façons. Le bruit aérien se propage directement dans l’atelier : soufflage d’air, ventilateur, échappement, choc de pièces, engrenages ou fonctionnement d’un compresseur. Le bruit solidien provient des vibrations qui passent par le châssis, les supports, le sol ou une structure métallique avant de rayonner dans le local. Traiter uniquement le bruit aérien alors que le bâti vibre fortement donne souvent un résultat décevant.
Mesurer à plusieurs endroits, pas seulement devant la machine
Un mesurage au sonomètre sert à établir le niveau sonore au poste de travail, près de la source et dans les zones voisines. Il faut aussi observer les variations selon les cycles de production, les charges, les ouvertures de carter et les phases de démarrage. La pression acoustique mesurée par un opérateur ne décrit pas à elle seule la puissance sonore émise par l’équipement : la distance, la réverbération de l’atelier et la présence d’autres machines influencent fortement le résultat.
L’analyse des fréquences dominantes aide ensuite à orienter la solution. Les hautes fréquences, souvent liées aux frottements, aux jets d’air ou aux chocs rapides, répondent bien à des matériaux absorbants. Les basses fréquences produites par les moteurs, groupes électrogènes, presses ou gros ventilateurs traversent plus facilement les parois. Elles demandent généralement davantage de masse, d’étanchéité et parfois un traitement des vibrations.
Repérer les causes avant de choisir un produit
- Vérifier l’état des roulements, engrenages, courroies, ventilateurs et éléments desserrés.
- Identifier les vibrations des pieds de machine, des tuyauteries, des gaines et des châssis.
- Noter les ouvertures nécessaires à la production, aux convoyeurs, à l’aspiration ou au passage des pièces.
- Examiner les surfaces du local : des murs et plafonds durs peuvent amplifier le niveau sonore par réverbération.
- Distinguer une machine isolée d’un cumul de sources dans le même atelier.
Choisir la solution selon le trajet du bruit
La prévention à la source reste la solution la plus performante lorsqu’elle est possible : réglage mécanique, remplacement d’un ventilateur, amortissement d’un choc, ralentissement d’un flux d’air ou désolidarisation d’un équipement. Lorsque la source ne peut pas être modifiée, le traitement acoustique doit interrompre ou limiter sa propagation.
| Solution | Usage principal | Atout | Point de vigilance |
|---|---|---|---|
| Capotage acoustique | Source localisée, machine partiellement accessible | Réduit le bruit au plus près de l’équipement | Soigner toutes les jonctions et ouvertures |
| Encoffrement complet | Machine très bruyante et fixe | Limite mieux la propagation aérienne | Prévoir ventilation, portes et maintenance |
| Panneaux absorbants | Atelier réverbérant | Améliorent l’ambiance sonore globale | Ne remplacent pas le traitement de la source |
| Mousse acoustique | Face intérieure d’un capotage | Diminue les réflexions dans l’enceinte | Absorbe sans nécessairement isoler |
| Écran acoustique | Séparation entre machine et postes proches | Solution ciblée et moins intrusive | Peu efficace face aux fuites par-dessus ou autour |
| Traitement antivibratoire | Vibrations du bâti, du sol ou des réseaux | Agit sur la transmission solidienne | Doit être dimensionné selon la machine et ses appuis |
Capotage, encoffrement et cartérisation : des rôles différents
Le capotage acoustique couvre une zone génératrice de bruit, par exemple un moteur, une transmission ou un ventilateur. L’encoffrement forme une enceinte plus complète autour de la machine. La cartérisation peut répondre à la fois à un besoin de sécurité machine et à une réduction sonore, à condition que ses parois, ses joints et ses accès soient conçus pour l’acoustique. Plus l’enveloppe est continue et étanche, plus elle limite les fuites sonores.
Un écran acoustique devient pertinent lorsqu’il est impossible d’envelopper la machine ou lorsqu’il faut protéger un poste voisin. Il ne supprime pas l’émission : il crée une zone d’ombre acoustique. Son implantation, sa hauteur et les passages latéraux déterminent son efficacité réelle. Il complète le traitement de la source sans le remplacer.
Associer masse, absorption et amortissement sans les confondre
L’absorption et l’isolation ne désignent pas la même action. Une mousse alvéolaire ou composite placée à l’intérieur d’une enceinte absorbe une partie de l’énergie sonore et réduit les réflexions sur les parois. Elle améliore le comportement interne du capotage, mais elle ne suffit pas à bloquer un bruit puissant. Pour obtenir un affaiblissement acoustique, la paroi doit aussi apporter de la masse et une bonne continuité.
Les basses fréquences demandent en particulier une masse lourde et une conception rigide, car elles mettent les panneaux en vibration et contournent facilement les défauts d’étanchéité. À l’inverse, une mousse seule peut convenir à des composantes plus aiguës, à condition de vérifier sa tenue dans le temps. Le matériau choisi doit donc correspondre au bruit mesuré, et non à la seule apparence de la machine.
Adapter les matériaux à l’environnement industriel
Le choix ne dépend pas uniquement de la performance acoustique. Dans un atelier exposé à l’humidité, aux projections, à la chaleur ou aux poussières, le revêtement doit résister mécaniquement et rester nettoyable. La réaction au feu doit être vérifiée selon l’installation envisagée. Les panneaux modulaires démontables sont utiles lorsque les opérations de réglage ou de maintenance sont fréquentes. Ils évitent de transformer l’insonorisation en contrainte d’exploitation.
La ventilation d’une enceinte fonctionne comme une valve : elle laisse passer un débit d’air indispensable, mais peut aussi devenir un court-circuit acoustique. Concevoir un renouvellement d’air insonorisé revient à ralentir et guider le flux dans un chemin traité, avec une entrée et une sortie d’air adaptées, plutôt qu’à percer une ouverture directe dans le capotage. Cette approche limite les fuites sonores et évite la surchauffe, qui pourrait dégrader la machine et annuler le bénéfice de l’installation.
Concevoir une enceinte qui reste exploitable au quotidien
Une enceinte acoustique performante mais difficile à ouvrir finit souvent neutralisée par les équipes. Le projet doit intégrer les gestes réels : changement d’outil, chargement des pièces, nettoyage, lecture d’un écran, contrôle visuel, dépannage et accès aux organes de sécurité. Portes jointées, trappes, vitrages adaptés et panneaux amovibles doivent être prévus dès la conception.
Traiter les détails qui créent les plus grosses fuites
Les passages de convoyeurs, câbles, tuyaux et gaines sont des points sensibles. Une petite discontinuité peut dégrader fortement le résultat d’une enveloppe pourtant robuste. Il faut aussi éviter qu’un panneau léger entre en résonance, contrôler les joints périphériques et conserver les dégagements nécessaires à la sécurité. Lorsqu’un équipement évolue régulièrement, une solution autoportante et modulaire facilite les adaptations sans reconstruction complète.
Une étude sur site ou sur plans permet de rapprocher les contraintes acoustiques des contraintes de production. Elle doit aboutir à un dimensionnement cohérent, à une méthode de pose, à une définition des accès et, idéalement, à un contrôle après travaux dans les mêmes conditions que le mesurage initial. Cette vérification permet de distinguer une amélioration réelle d’une simple impression de baisse du bruit.
Protéger les équipes et vérifier les obligations applicables
Le bruit affecte l’audition, mais aussi la communication, la concentration, la perception des alarmes et la fatigue en fin de poste. La Directive européenne 2003/10/CE et le décret français n° 2006-892 du 19 juillet 2006 encadrent l’exposition professionnelle. Une valeur d’exposition quotidienne de 80 dB(A) déclenche une action de prévention, tout comme un niveau de pression acoustique de crête de 135 dB(C). La valeur limite d’exposition quotidienne est de 87 dB(A), avec une pression acoustique de crête de 140 dB(C).
Ces repères ne dispensent pas d’une évaluation adaptée aux postes, à la durée d’exposition et aux protections utilisées. Après l’installation d’une nouvelle machine, un changement de cadence ou une modification de l’implantation, un nouveau contrôle est pertinent. Solliciter un acousticien est particulièrement utile lorsque plusieurs sources se cumulent, que les basses fréquences dominent, que les riverains sont concernés ou qu’un capotage doit concilier ventilation, sécurité et maintenance. Une solution sur mesure se juge enfin sur son efficacité mesurée et sur son adoption durable par l’atelier.

- Réduire le bruit d’une machine industrielle exige un diagnostic avant le capotage - 17 octobre 2026
- Distance de construction avec un voisin : la règle dépend du PLU, de la limite et des vues - 16 octobre 2026
- Agrandissement maison à toit plat : comment éviter les infiltrations, maîtriser le budget et gagner en confort ? - 15 octobre 2026